Hướng dẫn đúc van: Vật liệu, quy trình đúc, khuyết tật và lựa chọn
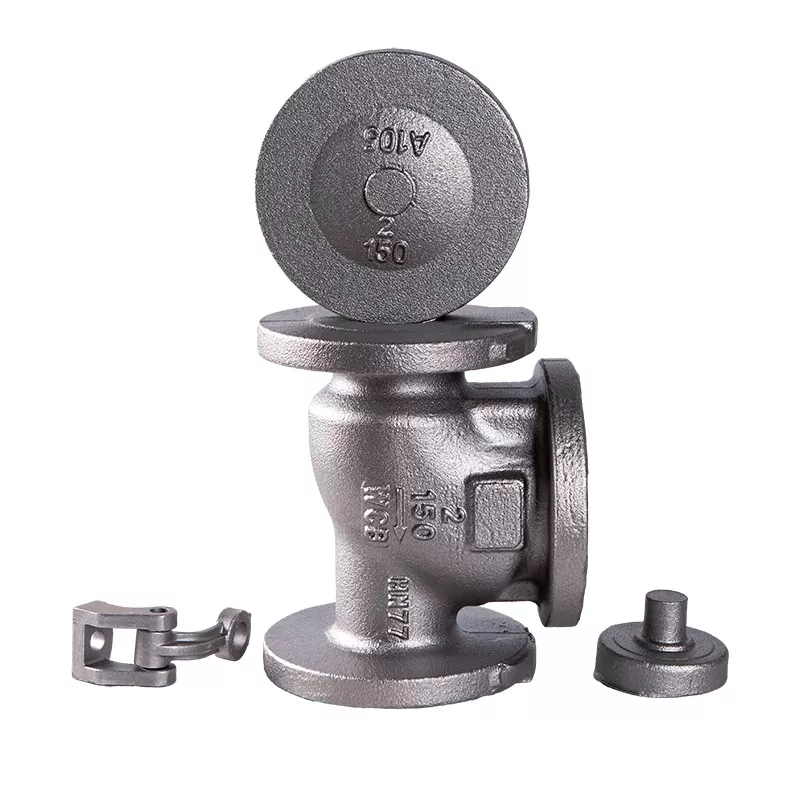
Đúc van là một quá trình sản xuất quan trọng để sản xuất thân van, nắp ca-pô, vỏ và các bộ phận chịu áp lực khác. So với việc gia công thân van hoàn toàn từ vật liệu rắn, phương pháp đúc cho phép các nhà sản xuất tạo ra các đường dẫn dòng chảy phức tạp và cấu trúc van lớn với việc sử dụng vật liệu hiệu quả hơn.
Tuy nhiên, không phải mọi phương pháp đúc hoặc vật liệu đều phù hợp với mọi ứng dụng van. Nhiệt độ làm việc, áp suất, đặc tính chất lỏng, kích thước van, yêu cầu vật liệu và số lượng sản xuất đều ảnh hưởng đến quá trình đúc và thiết kế thành phần cuối cùng. Hướng dẫn này giải thích các loại chính củaĐúc van, các vật liệu thường được sử dụng, quy trình sản xuất, khuyết tật đúc và những điểm chính cần cân nhắc khi tìm nguồn cung ứng các bộ phận van đúc.
Tại sao đúc được sử dụng để sản xuất van?
Thân van thường chứa các đường dẫn dòng chảy bên trong, các khoang, chỗ ngồi và các cấu trúc kết nối. Quá trình đúc có thể hình thành phần lớn hình dạng này trước khi gia công, làm giảm lượng vật liệu cần loại bỏ trong quá trình xử lý tiếp theo.
Những ưu điểm chính bao gồm:
- Thích hợp cho hình dạng thân van phức tạp
- Có thể sản xuất các bộ phận lớn và nặng
- Cho phép sử dụng các hợp kim kim loại khác nhau
- Giảm yêu cầu gia công cho một số thiết kế nhất định
- Thích hợp cho cả các bộ phận riêng lẻ và hoạt động sản xuất lớn hơn
Quy trình đúc van thông thường
Các quy trình đúc khác nhau cung cấp mức độ chính xác về kích thước, độ hoàn thiện bề mặt, hiệu quả sản xuất và chi phí khác nhau.
Đúc cát
Đúc cát được sử dụng rộng rãi cho thân van và các bộ phận kim loại tương đối lớn khác. Khuôn cát được hình thành xung quanh một khuôn mẫu và kim loại nóng chảy được đổ vào khoang khuôn.
Nó đặc biệt hữu ích khi các bộ phận van lớn, có đường dẫn bên trong phức tạp hoặc yêu cầu số lượng sản xuất linh hoạt.
Đúc đầu tư
Đúc mẫu chảy sử dụng mẫu sáp dùng một lần để tạo khoang khuôn chi tiết. Nó có thể tạo ra các thành phần có hình dạng tương đối phức tạp và độ chính xác kích thước tốt.
Quá trình này thường được xem xét khi các bộ phận van có kích thước nhỏ hơn, hình học chi tiết hoặc yêu cầu về kích thước chặt chẽ hơn.
Đúc chết
Đúc khuôn buộc kim loại nóng chảy vào khuôn kim loại có thể tái sử dụng dưới áp lực. Nó có thể mang lại hiệu quả sản xuất cao và kích thước phù hợp cho các vật liệu và bộ phận van phù hợp.
Tuy nhiên, đúc khuôn không phù hợp với mọi ứng dụng van, đặc biệt khi vật liệu, yêu cầu về áp suất, kích thước bộ phận hoặc điều kiện sử dụng yêu cầu phương pháp đúc khác.
Đúc ly tâm
Đúc ly tâm sử dụng chuyển động quay để phân phối kim loại nóng chảy vào thành khuôn. Nó chủ yếu được liên kết với các bộ phận hình trụ hoặc hình vòng và có thể hữu ích cho các bộ phận van cụ thể và các bộ phận công nghiệp liên quan.
Vật liệu phổ biến được sử dụng để đúc van
Vật liệu đúc phải được lựa chọn theo môi trường hoạt động của van thay vì chỉ đơn giản là giá mua.
| Vật liệu | Đặc điểm tiêu biểu | Những cân nhắc chung |
|---|---|---|
| Thép cacbon | Sức mạnh tốt và hiệu suất công nghiệp nói chung | Hợp kim và loại phù hợp nên được lựa chọn theo điều kiện áp suất, nhiệt độ và chất lỏng |
| thép không gỉ | Chống ăn mòn tốt | Thường được lựa chọn cho môi trường chất lỏng ăn mòn hoặc đòi hỏi khắt khe |
| Thép hợp kim | Các đặc tính cơ học và nhiệt độ nâng cao tùy thuộc vào thành phần hợp kim | Được sử dụng khi thép carbon tiêu chuẩn có thể không đáp ứng được yêu cầu dịch vụ |
| Sắt dễ uốn | Độ bền và khả năng đúc tốt | Phổ biến trong các ứng dụng van công nghiệp và liên quan đến nước |
| gang | Khả năng đúc tốt và hiệu quả chi phí | Ứng dụng phải được đánh giá theo yêu cầu về áp suất, nhiệt độ và ăn mòn |
Quá trình đúc van hoạt động như thế nào?
1. Thiết kế và chuẩn bị mẫu van
Quá trình sản xuất bắt đầu với việc thiết kế thành phần van. Mẫu đúc phải tính đến hình dạng, kích thước, dung sai gia công, độ co ngót và các đoạn bên trong được yêu cầu.
2. Làm khuôn
Khuôn được chuẩn bị theo phương pháp đúc đã chọn. Khuôn phải tái tạo chính xác hình dạng van đồng thời cho phép kim loại nóng chảy chảy đúng cách vào khoang.
3. Nóng chảy kim loại
Hợp kim đã chọn được nấu chảy trong điều kiện được kiểm soát. Thành phần hóa học và nhiệt độ nóng chảy cần được theo dõi để duy trì tính chất vật liệu ổn định.
4. Đổ
Kim loại nóng chảy được đổ vào khuôn đã chuẩn bị sẵn. Hệ thống cổng và cấp liệu giúp kiểm soát dòng chảy kim loại và bù đắp độ co ngót trong quá trình hóa rắn.
5. Hóa rắn và làm mát
Kim loại dần dần đông đặc lại bên trong khuôn. Điều kiện làm mát có thể ảnh hưởng đến cấu trúc vi mô của vật đúc, độ ổn định kích thước và khả năng gây ra các khuyết tật bên trong.
6. Loại bỏ và làm sạch vật đúc
Sau khi đông đặc, vật đúc được lấy ra khỏi khuôn. Cát, cổng, ống nâng, vật liệu chớp và các vật liệu không mong muốn khác được loại bỏ trước khi xử lý tiếp.
7. Xử lý nhiệt
Tùy thuộc vào vật liệu và ứng dụng, xử lý nhiệt có thể được sử dụng để đạt được các tính chất cơ học và điều kiện vật liệu cần thiết.
8. Gia công
Quá trình đúc thường tạo ra hình dạng cơ bản hơn là thành phần van hoàn thiện cuối cùng. Các bề mặt quan trọng như mặt kết nối, đế van, lỗ mở thân và khu vực bịt kín được gia công theo kích thước yêu cầu.
9. Kiểm tra và thử nghiệm
Việc đúc thành phẩm phải được kiểm tra theo các yêu cầu kỹ thuật hiện hành. Tùy thuộc vào ứng dụng van, việc kiểm tra có thể bao gồm kiểm tra kích thước, kiểm tra trực quan, xác minh vật liệu và thử nghiệm không phá hủy.
Khiếm khuyết đúc van phổ biến
Chất lượng đúc có ảnh hưởng trực tiếp đến độ tin cậy của thành phần van hoàn thiện. Một số lỗi có thể xảy ra nếu thiết kế khuôn, nhiệt độ kim loại, quá trình đổ, cấp liệu hoặc đông đặc không được kiểm soát đúng cách.
độ xốp
Độ xốp đề cập đến các khoảng trống hoặc các lỗ rỗng liên quan đến khí trong vật đúc. Độ xốp quá mức có thể làm giảm tính toàn vẹn của các bộ phận van chịu áp.
co ngót
Sự co ngót có thể xảy ra khi kim loại nóng chảy co lại trong quá trình đông đặc. Thiết kế hệ thống ống nâng và cấp liệu phù hợp là rất quan trọng để giảm các khuyết tật liên quan đến co ngót.
Bao gồm
Các tạp chất phi kim loại hoặc các hạt không mong muốn có thể bị mắc kẹt trong vật đúc. Thực hành nấu chảy sạch và quy trình đổ khuôn và khuôn thích hợp giúp giảm thiểu rủi ro này.
vết nứt
Các vết nứt có thể phát triển trong quá trình đông đặc hoặc làm nguội do ứng suất nhiệt, đặc tính vật liệu hoặc điều kiện đúc không phù hợp.
Chạy sai và tắt nguội
Lỗi chạy sai xảy ra khi kim loại nóng chảy không lấp đầy hoàn toàn khoang khuôn. Việc đóng nguội có thể xảy ra khi các dòng kim loại riêng biệt gặp nhau mà không được nung chảy đúng cách. Cả hai khuyết tật đều có thể ảnh hưởng đến hình dạng cuối cùng và tính toàn vẹn của vật đúc.
Làm thế nào để chọn đúc van phù hợp?
đúc vanViệc lựa chọn nên bắt đầu với các điều kiện vận hành thay vì chính phương pháp đúc.
Xem xét vật liệu van
Xác định xem ứng dụng có yêu cầu thép cacbon, thép không gỉ, thép hợp kim, sắt dẻo, gang hay hợp kim khác hay không. Lựa chọn vật liệu phải tính đến khả năng ăn mòn, nhiệt độ, áp suất và khả năng tương thích của chất lỏng.
Xem xét kích thước và hình dạng của van
Thân van lớn và các bộ phận có đường dẫn bên trong phức tạp có thể yêu cầu các quy trình đúc khác với các bộ phận có độ chính xác nhỏ hơn.
Xem xét nhiệt độ và áp suất hoạt động
Áp suất và nhiệt độ ảnh hưởng đến vật liệu và yêu cầu sản xuất của các bộ phận van chịu áp. Việc đúc phải phù hợp với điều kiện sử dụng thực tế thay vì chỉ chọn theo kích thước van danh nghĩa.
Xem xét số lượng sản xuất
Đối với các lô nhỏ hoặc các bộ phận lớn, quy trình đúc linh hoạt như đúc cát có thể phù hợp. Sản xuất số lượng lớn có thể biện minh cho công cụ và quy trình được thiết kế để có độ lặp lại và hiệu quả sản xuất cao hơn.
Bạn nên kiểm tra những gì khi mua đúc van?
Đối với các nhà sản xuất van, công ty kỹ thuật và người mua công nghiệp, một số chi tiết cần được xác nhận trước khi đặt hàng.
- Cấp vật liệu và thành phần hóa học
- Tiêu chuẩn sản xuất áp dụng
- Kích thước thân van
- Phụ cấp gia công
- Xử lý nhiệt cần thiết
- Tình trạng bề mặt
- Dung sai kích thước
- Yêu cầu kiểm tra không phá hủy
- Yêu cầu liên quan đến áp suất
- Yêu cầu kiểm tra và tài liệu
Tại sao việc gia công lại quan trọng sau khi đúc van?
Việc đúc cung cấp hình dạng thân van cơ bản, nhưng nhiều bề mặt quan trọng cần được gia công thêm. Bề mặt bịt kín, mặt bích, vùng ren, kích thước lỗ khoan và các tính năng chức năng khác cần phải đáp ứng các yêu cầu về kích thước đã chỉ định.
Vì lý do này, việc đúc và gia công van nên được coi là một phần của cùng một quy trình sản xuất. Chất lượng đúc tốt mang lại điểm khởi đầu ổn định cho quá trình gia công và kiểm tra tiếp theo.
Đúc van so với các thành phần van rèn
| So sánh | Đúc van | Rèn van |
|---|---|---|
| Hình học phức tạp | Rất phù hợp với hình dạng phức tạp và lối đi bên trong | Hạn chế hơn tùy thuộc vào thiết kế thành phần |
| Linh kiện lớn | Phù hợp với nhiều thân van lớn | Có thể yêu cầu khả năng hình thành lớn hơn |
| Sử dụng vật liệu | Có thể giảm gia công từ vật liệu rắn | Phụ thuộc vào yêu cầu thiết kế và gia công rèn |
| Tính linh hoạt sản xuất | Một số quy trình đúc có sẵn cho các yêu cầu khác nhau | Lựa chọn quy trình phụ thuộc nhiều vào hình dạng vật liệu và thành phần |
| Đoạn nội bộ | Có thể tạo thành các lối đi phức tạp bằng cách sử dụng lõi | Có thể yêu cầu các hoạt động gia công hoặc tạo hình bổ sung |
Câu hỏi thường gặp về đúc van
Đúc van được sử dụng để làm gì?
Đúc van thường được sử dụng để sản xuất thân van, nắp ca-pô, vỏ, vỏ và các bộ phận khác được hưởng lợi từ việc hình thành các hình dạng kim loại phức tạp trước khi gia công.
Vật liệu nào là tốt nhất cho đúc van?
Không có vật liệu nào phù hợp cho mọi loại van. Thép carbon, thép không gỉ, thép hợp kim, sắt dẻo và gang đều có thể được sử dụng tùy thuộc vào áp suất, nhiệt độ, độ ăn mòn, đặc tính chất lỏng và tiêu chuẩn áp dụng.
Đúc cát có phù hợp với thân van không?
Đúng. Đúc cát được áp dụng rộng rãi cho thân van, đặc biệt là các bộ phận và thiết kế lớn hơn với các đường dẫn bên trong phức tạp. Quy trình thích hợp vẫn phụ thuộc vào vật liệu, kích thước, yêu cầu chất lượng và số lượng sản xuất của bộ phận.
Đúc van có cần gia công không?
Trong hầu hết các trường hợp, có. Đúc tạo ra hình dạng thành phần cơ bản, trong khi gia công được sử dụng để đạt được các kích thước và bề mặt chức năng cần thiết.
Làm thế nào có thể giảm thiểu các khuyết tật đúc?
Kiểm soát khuyết tật bắt đầu với thiết kế mẫu và khuôn phù hợp, kiểm soát nhiệt độ và thành phần kim loại phù hợp, cấp liệu và nạp vật liệu hiệu quả, kiểm soát quá trình hóa rắn và kiểm tra thích hợp sau khi đúc.
Phần kết luận
Đúc van cung cấp một cách hiệu quả để sản xuất thân van và các bộ phận kim loại phức tạp khác trước khi gia công và kiểm tra lần cuối. Quá trình đúc thích hợp phụ thuộc vào vật liệu, kích thước, hình dạng, điều kiện vận hành, số lượng sản xuất và yêu cầu chất lượng của van.
Đối với người mua tìm nguồn cung ứng vật liệu đúc van, điều quan trọng là phải xác nhận loại vật liệu, phương pháp đúc, kích thước, yêu cầu gia công, xử lý nhiệt, tiêu chuẩn kiểm tra và tài liệu trước khi đặt hàng. Một nhà cung cấp có khả năng quản lý việc đúc, gia công, kiểm tra và kiểm soát chất lượng như một quy trình tích hợp cũng có thể đơn giản hóa việc mua sắm các bộ phận van thành phẩm.